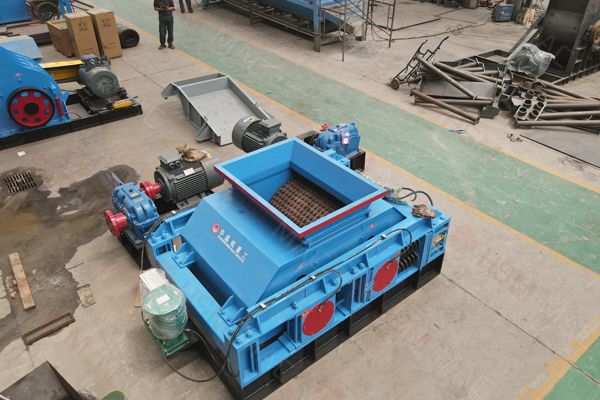
从工艺定位来看,硫磺破碎处于原料预处理阶段,承担着将大块硫磺转化为适宜粒径的任务。常见的痛点集中在几个方面:一是来料块度波动大,若破碎机进料口设计余量不足,容易在高峰期卡料;二是硫磺物料本身具有硬度低、易碎裂、粉尘产生量大的特点,破碎过程中若未控制好扬尘,会对现场环境和后续除尘系统造成额外负担;三是破碎粒度过细或过粗都容易引发连锁反应——过细可能导致熔融工序中粉尘夹带增多,过粗则延长熔融时间,影响整线节拍。这些问题的本质,并非破碎机本身性能不足,而是选型时缺乏对全流程约束条件的通盘考量。破碎机选型需要同时回应物料特性与产能匹配两方面的要求。硫磺属于中等硬度、脆性明显的物料,适合采用剪切、挤压或冲击类破碎原理的设备,但不同设备对进料块度的适应范围差异较大。选型时首先要核定的不是设备标称产能,而是在实际来料块度分布下的通过能力。不少项目在技术协议中写明处理量,却忽略了来料中最大块占比对瞬时负荷的影响,导致投产后实际产能远低于设计值。较为稳妥的做法,是在选型阶段明确硫磺来源、块度分布、含水量以及是否有杂质混入,并将这些条件作为破碎机选型计算的基础输入。此外,破碎腔型、转子转速或颚板间隙等可调参数,也应为后续工艺调整预留足够空间。
破碎粒度与后续工序的衔接,是整条线能否顺畅运行的关键。熔融工段通常希望破碎后的硫磺粒径相对均匀,以保证进料和热交换过程的稳定性。粒度过粗会延长熔融时间,粒度过细则容易在输送过程中产生二次扬尘,甚至在熔融槽表面形成结壳。成型和包装环节看似与破碎机距离较远,但若前端粒度波动大,熔融工序就需频繁调整加热参数,最终反映为成型效果和包装称量的不稳定。因此,破碎机的出料粒度控制不是越细越好,而是要与熔融设备的换热能力、搅拌方式以及后续输送设备的容量相匹配。对施工方而言,在安装调试阶段就应依据实际物料进行粒度标定,而不是简单参照设备说明书上的出战绩查询厂设定。现场施工安装中的布局协调,往往决定了破碎机能否发挥预期效能。硫磺生产线中,破碎机通常位于原料仓与熔融工序之间,其安装高度、进料溜槽角度以及出料输送方式都会影响物料的流畅输送。施工中常见的误区是为节省土建成本压缩破碎机与下方输送设备之间的高差,导致出料不畅或需要额外增加辅助输送装置。破碎机上方应设置合理的受料斗和格筛,避免超限块直接进入破碎腔;下方输送设备则应充分考虑硫磺粉尘的积聚问题,适当设置防堵料检测和清理口。同时,破碎机运转时产生的振动和噪音,需要在设备基础设计中予以考虑,避免与相邻储罐或计量设备的敏感元件产生共振干扰。
实际运行中,破碎机的调节手段和故障处理同样需要结合后续工序反馈来实施。正常的粒度调整可以通过改变排料口间隙、调节转子转速或更换不同孔径的筛条完成,但何时需要调整,不能只看破碎机自身的电流和出料情况,更要关注熔融工段的进料反馈。例如,当熔融温度波动频繁时,除了检查熔融设备本身,也应倒查破碎粒度是否发生了偏移。常见故障中,堵料是出现频率最高的问题,多由来料湿度过大、超大块突然进入或出料口输送不及时引起;其次是破碎齿或衬板磨损导致的粒度不均。现场维护中应建立以巡检为主、定期检修相结合的机制,重点检查破碎腔内积料和密封部位的粉尘泄漏情况。从整线视角看,破碎机配置优化的价值不在于单机效率的极致提升,而在于减少工序间的相互制约。破碎环节一旦做到粒度稳定、产能充裕、运行可靠,熔融、成型和包召唤师查询装工段的自动化和连续化水平就能得到更好发挥。后续值得关注的方向,是破碎设备与生产线集中控制系统之间能否实现更紧密的联动,例如根据熔融工段的料位反馈自动调节破碎机的运行负荷,从而减少人工干预。对于已投产项目,也可以从破碎机运行数据与后段故障记录的对比中,找到进一步优化的空间。硫磺生产线的改进往往是从一个环节开始的,但判断改进是否成功,最终仍要看整线是否因此运行得更加平稳。破碎机在硫磺生产线中的角色,恰好印证了设备选型必须服从工艺整体逻辑这一原则。从破碎到包装,每一道工序都在传递前道的结果、制约后道的起点。对施工和运维人员来说,理解这种传递关系,也许比掌握某一台设备的操作参数更为重要。未来若有更多生产线在破碎环节引入在线监测或自动调节手段,硫磺整线的连续运行水平仍有持续提升的可能。